Weniger Stretchfolie verbrauchen: So optimieren Firmen Ihre Palettenverpackung
Autor

Kategorie
Datum
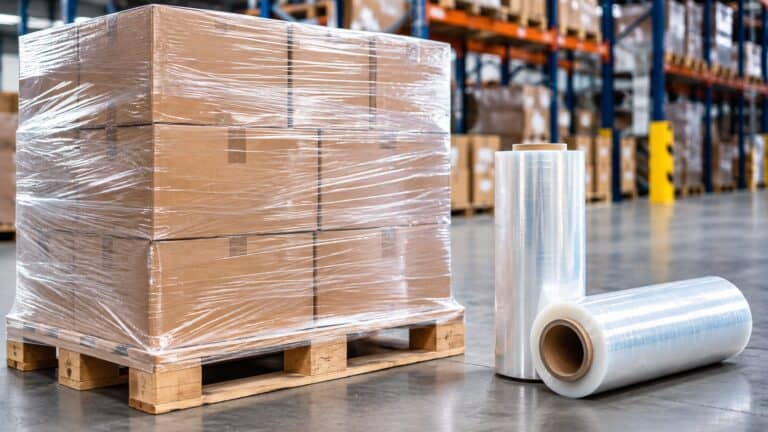
In vielen Unternehmen gehört das Einstretchen von Paletten zum täglichen Verpackungsprozess. Ob im Versandhandel, in der Industrie oder in der Lagerlogistik: Stretchfolie hilft dabei, einzelne Packstücke zu einer zusammenhängenden Ladeeinheit zu verbinden und diese während Lagerung und Transport zu stabilisieren.
Doch gerade weil Stretchfolie regelmäßig und in großen Mengen eingesetzt wird, lohnt sich ein genauer Blick auf den Verbrauch. Schon kleine Verbesserungen pro Palette können sich bei mehreren Hundert oder Tausend Ladeeinheiten im Jahr deutlich bemerkbar machen.
Dabei geht es nicht darum, möglichst wenig Folie einzusetzen. Entscheidend ist, mit einer geeigneten Folienmenge die erforderliche Stabilität der Ladeeinheit zu erreichen.
Dieser Ratgeber zeigt, welche Faktoren den Folienverbrauch beeinflussen, wie sich Einsparpotenziale erkennen lassen und warum eine fachgerechte Wicklung wichtiger ist als die reine Anzahl der Folienlagen.
Warum sich die Optimierung des Folienverbrauchs lohnt
Stretchfolie wird häufig als vergleichsweise günstiges Verbrauchsmaterial betrachtet. Der Preis einer einzelnen Rolle erscheint überschaubar. Über längere Zeiträume entstehen jedoch erhebliche Materialmengen.
Ein vereinfachtes Beispiel:
Ein Unternehmen verpackt täglich 200 Paletten und benötigt durchschnittlich 150 Gramm Stretchfolie pro Ladeeinheit.
Daraus ergibt sich folgender Verbrauch:
- 200 Paletten × 150 g = 30 kg Stretchfolie täglich
- Bei 250 Arbeitstagen sind das 7.500 kg jährlich.
Würde der Verbrauch durch eine optimierte Wicklung von 150 auf 120 Gramm pro Palette sinken, ergäbe sich eine jährliche Einsparung von 1.500 kg Stretchfolie.
Bei einem angenommenen Materialpreis von 2,50 Euro je Kilogramm entspräche dies einer rechnerischen Einsparung von 3.750 Euro jährlich.
Diese Zahlen sind lediglich ein Rechenbeispiel. Ob eine Reduzierung um 20 Prozent in der Praxis möglich und sicher ist, hängt unter anderem von der Folie, der Ladung, dem Wickelverfahren und den Transportanforderungen ab.
Hinzu kommen mögliche Auswirkungen auf Arbeitszeit, Verpackungsqualität und Abfallmengen.
Die wichtigsten Einflussfaktoren auf den Folienverbrauch
Der tatsächliche Materialverbrauch hängt von mehreren Faktoren ab, die sich gegenseitig beeinflussen.
1. Abmessungen der Ladeeinheit
Eine hohe Palette benötigt bei gleicher Wickeltechnik in der Regel mehr Folie als eine niedrige. Auch Länge und Breite beeinflussen den Folienweg um die Ladeeinheit.
2. Folienbreite und wirksame Breite
Eine Stretchfolie mit beispielsweise 500 mm Nennbreite deckt während der Verarbeitung nicht zwangsläufig 500 mm an der Palette ab.
Durch das Dehnen und die damit verbundene Einschnürung kann die tatsächlich wirksame Folienbreite geringer ausfallen. Dieser Effekt wird häufig als Neck-in bezeichnet.
3. Überlappung der Folienbahnen
Bei einer spiralförmigen Wicklung überdecken sich benachbarte Folienbahnen teilweise. Je größer die Überlappung, desto mehr Folienmaterial kann für dieselbe Palettenhöhe erforderlich sein.
4. Anzahl der Fuß- und Kopfumdrehungen
Zusätzliche Wicklungen am unteren und oberen Bereich der Ladeeinheit können für die Stabilität wichtig sein. Ihre Anzahl sollte jedoch zum jeweiligen Verpackungsfall passen.
5. Vordehnung der Stretchfolie
Bei maschinellen Wickelverfahren wird die Folie häufig vor dem Aufbringen auf die Palette gedehnt. Dadurch lässt sich aus einem Meter ungedehnter Folie eine größere verarbeitete Länge gewinnen.
6. Folienstärke
Die Dicke der Folie beeinflusst die Materialmasse pro laufendem Meter. Eine dünnere Folie bedeutet bei gleicher Ausgangslänge und Breite zunächst weniger Materialgewicht. Daraus folgt allerdings nicht automatisch eine gleichwertige Sicherungswirkung.
Vordehnung: Ein wichtiger Faktor bei der Materialeinsparung
Die Vordehnung gehört zu den wesentlichen Stellgrößen moderner Stretchwickelprozesse.
Bei einer Vordehnung von 200 Prozent wird die Folie auf das Dreifache ihrer ursprünglichen Länge gedehnt.
Aus einem Meter Folie werden somit rechnerisch drei Meter gedehnte Folie.
Bei einer Vordehnung von 100 Prozent entstehen dagegen zwei Meter gedehnte Folie aus einem Meter Ausgangsmaterial.
Wichtig ist die Unterscheidung zwischen Vordehnung und tatsächlicher Dehnung während der Verarbeitung. Außerdem sind nicht alle Folien für hohe Vordehnungswerte geeignet.
Eine höhere Vordehnung ist deshalb nicht automatisch besser. Je nach Folientyp können sich unter anderem Rückstellverhalten, Durchstoßfestigkeit und Stabilisierungseigenschaften verändern.
Auch die Folienbreite kann während der Dehnung abnehmen.
Entscheidend ist, dass Folie und Wickelmaschine aufeinander abgestimmt sind und die fertige Ladeeinheit die erforderlichen Stabilitätsanforderungen erfüllt.
Überlappung richtig einstellen
Bei der Spiralwicklung bewegt sich die Folienbahn während der Palettenrotation nach oben oder unten.
Die Überlappung beschreibt, welcher Anteil der wirksamen Folienbreite von der folgenden Wicklung erneut überdeckt wird.
Ein vereinfachtes Beispiel:
Beträgt die wirksame Folienbreite an der Palette 400 mm und die Überlappung 50 Prozent, verschiebt sich die Folienbahn je Umdrehung um 200 mm in der Höhe.
Bei einer Überlappung von 25 Prozent beträgt der vertikale Vorschub dagegen 300 mm.
Dadurch können weniger Spiralumdrehungen erforderlich sein, um dieselbe Höhe abzudecken.
Allerdings bedeutet eine geringere Überlappung auch eine veränderte Folienverteilung auf der Ladeeinheit. Die daraus entstehende Stabilität muss überprüft werden.
Insbesondere bei unregelmäßigen Packstücken, schweren Gütern oder hohen Paletten können zusätzliche Wicklungen erforderlich sein.
Warum die Folienstärke allein wenig aussagt
In der Praxis werden Stretchfolien häufig anhand ihrer Dicke verglichen. Übliche Angaben erfolgen in Mikrometern, beispielsweise 12 µm, 17 µm oder 23 µm.
Eine Folie mit 12 µm enthält bei gleicher Breite und ungedehnter Länge rechnerisch weniger Kunststoff als eine Folie mit 23 µm.
Das bedeutet jedoch nicht, dass beide Folien unter identischen Bedingungen dieselbe Ladeeinheitensicherung gewährleisten.
Unterschiedliche Folien können sich deutlich hinsichtlich ihrer mechanischen Eigenschaften unterscheiden.
Dazu gehören beispielsweise:
- Dehnfähigkeit und Rückstellverhalten
- Widerstand gegen Durchstoßen und Einreißen
- Haltekraft beziehungsweise Rückhaltekraft
- Verhalten an scharfen Kanten
- Eignung für bestimmte Wickelmaschinen
Ein sinnvoller Vergleich berücksichtigt deshalb nicht nur die Folienstärke oder den Rollenpreis, sondern auch den tatsächlich benötigten Materialeinsatz pro sicher verpackter Palette.
Folienverbrauch berechnen statt schätzen
Wer seinen Materialverbrauch optimieren möchte, benötigt zunächst belastbare Ausgangswerte.
Dazu gehört insbesondere die Frage, wie viel Stretchfolie tatsächlich pro Ladeeinheit eingesetzt wird.
Bei einer einfachen Verbrauchsermittlung können beispielsweise folgende Größen berücksichtigt werden:
- Abmessungen und Umfang der Palette
- Höhe der zu umwickelnden Ladung
- Anzahl der Wicklungen
- Überlappung der Folienbahnen
- Wirksame Folienbreite
- Vordehnung
- Folienstärke und Materialdichte
Aus diesen Angaben lässt sich ein rechnerischer Folienbedarf ableiten.
Für die Bestimmung des Materialgewichts ist zusätzlich wichtig, dass sich die Masse auf die ungedehnte Ausgangsfolie bezieht. Eine Dehnung verlängert die Folie, erzeugt aber keine zusätzliche Materialmasse.
Auch Rollenlänge und Rollengewicht sollten sauber unterschieden werden. Bei Angaben zum Gesamtrollengewicht muss gegebenenfalls das Gewicht der Papphülse abgezogen werden.
Kostenlose Berechnungshilfen können solche Zusammenhänge transparenter machen. Das unabhängige Fachportal Stretchplaner.de beschäftigt sich mit der Berechnung und Optimierung von Stretchfolie und bietet unter anderem Rechner für Foliengewicht und Rollenlänge.
Solche Werkzeuge unterstützen die Materialplanung, ersetzen jedoch keine praktische Überprüfung der Ladungssicherung.
Praxisbeispiel: Zwei Wickelverfahren im Vergleich
Angenommen, ein Unternehmen verwendet für eine bestimmte Ladeeinheit bisher durchschnittlich 180 Gramm Stretchfolie.
Nach einer Überprüfung werden die Einstellungen des Wickelprozesses angepasst. Unter anderem werden unnötige zusätzliche Wicklungen reduziert und die Folienverteilung verbessert.
In einem anschließenden Versuch beträgt der Materialverbrauch nur noch 145 Gramm je Palette.
Die rechnerische Einsparung liegt bei:
180 g − 145 g = 35 g pro Palette.
Das entspricht rund 19,4 Prozent.
Bei 50.000 Paletten im Jahr würden dadurch rechnerisch 1.750 kg Stretchfolie weniger benötigt.
Entscheidend ist allerdings die anschließende Prüfung: Erfüllen die neu gewickelten Ladeeinheiten weiterhin die erforderlichen Anforderungen?
Nur wenn die Stabilität und Eignung für den vorgesehenen Transport nachgewiesen sind, kann aus der rechnerischen Einsparung eine sinnvolle Prozessverbesserung werden.
Ladungssicherung darf nicht unter der Materialeinsparung leiden
Eine besonders wichtige Erkenntnis lautet: Weniger Stretchfolie ist nicht automatisch wirtschaftlicher.
Wenn eine zu schwach gesicherte Palette während des Transports verrutscht, kippt oder beschädigt wird, können die Folgekosten die eingesparten Materialkosten um ein Vielfaches übersteigen.
Deshalb sollte die Optimierung der Palettenwicklung immer gemeinsam mit der Prüfung der Ladeeinheitenstabilität erfolgen.
Zu berücksichtigen sind unter anderem:
- Gewicht und Schwerpunkt der Ladung
- Stabilität der einzelnen Verpackungseinheiten
- Reibung zwischen den Packstücken
- Verbindung der Ladung mit der Palette
- Transportweg und zu erwartende Belastungen
- Anforderungen aus einschlägigen Vorschriften und Prüfverfahren
Die europäische Normenreihe DIN EN 12195 behandelt Aspekte der Ladungssicherung auf Straßenfahrzeugen. Für die Prüfung der Stabilität von Ladeeinheiten ist unter anderem die Normenreihe EN 12195 nicht mit der Prüfmethodik nach EUMOS 40509 gleichzusetzen. EUMOS 40509 behandelt die Steifigkeit beziehungsweise Stabilität von Ladeeinheiten unter horizontalen dynamischen Beanspruchungen.
Die Folienwicklung ist dabei nur ein Bestandteil eines umfassenden Sicherungskonzepts.
Nachhaltigkeit durch bedarfsgerechten Materialeinsatz
Neben den wirtschaftlichen Vorteilen kann eine optimierte Palettenwicklung auch zur Verringerung des Kunststoffverbrauchs beitragen.
Wer weniger Folie für dieselbe sicher transportierte Warenmenge benötigt, reduziert zunächst den direkten Materialeinsatz.
Darüber hinaus können sich Vorteile bei Beschaffung, Lagerung und Entsorgung ergeben.
Eine vollständige ökologische Bewertung muss jedoch weitere Faktoren berücksichtigen. Dazu zählen unter anderem die Herstellung der Folie, der Anteil recycelter Rohstoffe, die tatsächliche Recyclingfähigkeit und mögliche Transportschäden.
Eine dünnere Folie ist deshalb nicht zwangsläufig die nachhaltigere Lösung, wenn sie zu einem höheren Verbrauch oder einer unzureichenden Sicherung führt.
Ziel sollte vielmehr ein Verpackungsprozess sein, der Materialeffizienz und Transportsicherheit sinnvoll miteinander verbindet.
Schritt für Schritt zum optimierten Wickelprozess
Für Unternehmen, die ihren Stretchfolienverbrauch systematisch verbessern möchten, bietet sich ein strukturiertes Vorgehen an.
Schritt 1: Ausgangsverbrauch erfassen
Zunächst wird ermittelt, wie viel Folie derzeit pro Palette eingesetzt wird. Idealerweise erfolgt dies für verschiedene Ladeeinheitentypen getrennt.
Schritt 2: Folie und Wickeltechnik dokumentieren
Folienstärke, Rollenbreite, Vordehnung, Überlappung, Wicklungszahlen und Maschineneinstellungen sollten nachvollziehbar festgehalten werden.
Schritt 3: Einsparpotenziale identifizieren
Anschließend wird geprüft, ob beispielsweise unnötige Wicklungen, eine ungünstige Überlappung oder eine ungeeignete Folienauswahl vorliegen.
Schritt 4: Änderungen einzeln testen
Um die Wirkung einzelner Maßnahmen beurteilen zu können, sollten Einstellungen möglichst kontrolliert verändert werden.
Schritt 5: Ladeeinheitenstabilität überprüfen
Die angepasste Wicklung muss den Anforderungen des tatsächlichen Transport- und Lagerprozesses entsprechen. Bei Bedarf sind geeignete Prüfverfahren einzusetzen.
Schritt 6: Ergebnisse dauerhaft überwachen
Auch nach einer erfolgreichen Optimierung empfiehlt es sich, Materialverbrauch, Verpackungsqualität und Schadensfälle regelmäßig zu kontrollieren.
Fazit: Entscheidend ist der Verbrauch pro sicherer Ladeeinheit
Bei der Optimierung von Stretchfolie geht es um deutlich mehr als die Auswahl einer möglichst dünnen oder günstigen Folie.
Vordehnung, Überlappung, Folienbreite, Wicklungszahl und Ladeeinheitengeometrie beeinflussen gemeinsam, wie viel Material tatsächlich benötigt wird.
Wer diese Faktoren versteht und systematisch überprüft, kann unnötigen Verbrauch erkennen und unter geeigneten Bedingungen reduzieren.
Dabei sollte die Transportsicherheit stets die entscheidende Grenze der Optimierung bilden.
Die wirtschaftlichste Stretchfolie ist nicht zwangsläufig die günstigste Rolle, sondern die Lösung, die eine Ladeeinheit mit angemessenem Materialeinsatz zuverlässig sichert.